








турбіна цэнтрабежнай помпы
Калі кажуць 'турбіна цэнтрабежнай помпы', шматлікія адразу ўяўляюць сабе тую самую крыльчатку працоўнае кола. Але гэта занадта вузка. На справе, гэта цэлы вузел, комплекс, ад геаметрыі лопасцяў і матэрыялу да пасадкі на вал і зазораў ва ўшчыльненнях. Частая памылка - лічыць, што галоўнае - гэта дыяметр або колькасць лопасцяў. На практыцы, куды важней, як гэты вузел паводзіць сябе ў рэальным, а не ў ідэальным струмені, асабліва пры перапампоўцы неаднародных асяроддзяў ці пры наяўнасці кавітацыйных рызык. У нас уТАА Чжэцзян Янцзыцзян Помпавая Прамысловасцьпраз выпрабавальныя стэнды прайшлі сотні канфігурацый, і магу сказаць: розніца ў ККД ці рэсурсе паміж 'амаль аднолькавымі' турбінамі можа дасягаць 15-20%, і гэта не тэорыя, а замеры на вадзе з дадаткамі абразіва.
Канструкцыя: дзе крыюцца невідавочныя праблемы
Возьмем, напрыклад, шматступенныя помпы. Там турбіны сядзяць на агульным вале, і здавалася б рабі іх ідэнтычнымі. Але пры зборцы высвятляецца, што нават мікронныя адхіленні ў восевых зазорах ці розніца ў калянасці пракладак паміж карпусамі прыступак могуць прывесці да пераразмеркавання нагрузкі. Адна прыступка пачынае працаваць "за сябе і за таго хлопца", перагружаецца, і вось табе ачаг вібрацыі і заўчасны знос. Мы на сваім вопыце, вырабляючышматступенныя цэнтрабежныя помпы, перайшлі на тэхналогію прыгонкі і балансавання за ўсё ротара ў зборы пад пэўны корпус, а не проста зборку з дэталяў у допуску. Працаёмка, але рэсурс вырас заўважна.
А з матэрыялам длятурбіны цэнтрабежнай помпыувогуле асобная гісторыя. Нержавейка 304 – здавалася б, універсальны выбар для хімічных асяроддзяў. Але калі ў якая перапампоўваецца вадкасці ёсць нават сляды хларыдаў, ды яшчэ пры падвышанай тэмпературы, чакай кропкавай карозіі на лапатках. Асабліва на ўваходных беражках, дзе лакальныя хуткасці і ціскі змяняюцца рэзка. Перайшлі на AISI 316L ці, для асоба агрэсіўных асяроддзяў, на дуплексную сталь. Так, даражэй, але для нашыхпластыкавых хімічных помпаўімагнітных помпаўгэта часта крытычна - там уцечка або разбурэнне крыльчаткі азначае не проста рамонт, а сур'ёзную аварыю.
Яшчэ адзін момант - ліццё супраць механічнай апрацоўкі. Ліццё, асабліва па якія выплаўляюцца мадэлям, дае складаную гідрадынамічна аптымальную форму лопасцяў. Але ўнутраныя мікрапоры або напружанне ў метале - як латарэя. Фрэзероўка з пакоўкі надзейней, але абмяжоўвае геаметрыю, ды і адыходаў шмат. Мы для адказных ужыванняў, асабліва ўлінейных цэнтрабежных помпах, дзе важны і ККД, і надзейнасць, часта ідзем па гібрыдным шляху: ліццё з наступнай даводкай крытычных паверхняў на станках. Гэта не па падручніку, але практыка паказала, што так удаецца злавіць і аптымальную форму, і гарантаваную якасць матэрыялу.
Выпрабаванні і рэальныя ўмовы: тэорыя сустракаецца з практыкай
Усе разлікі і CFD-мадэляванне – гэта добра, але фінальны вердыкт выносіць выпрабавальны стэнд. У нас на вытворчасці ёсць контур, дзе можна ганяць помпу на вадзе, завісь, нават з мяккімі абразівамі. І вось тут пачынаецца самае цікавае. Напрыклад, разліковы пункт максімальнага ККД длятурбіны цэнтрабежнай помпы- адна, а ў рэальнасці, з-за шурпатасці труб або неідэальнасці які падводзіць патрубка, яна ссоўваецца на 5-10%. І калі помпа падабраны 'упрытык' па каталогу, ён можа большую частку жыцця працаваць у неаптымальным рэжыме, з падвышаным зносам і энергаспажываннем.
Запомніўся выпадак з помпай для гідратранспарту пяску. Турбіну зрабілі з зносастойкіх чыгуну з цвёрдым пакрыццём. Па лабараторных тэстах - выдатна. А ў полі, праз месяц - вібрацыя, падзенне напору. Разабралі - аказалася, пакрыццё трымалася, але сам метал асновы з-за ўдарных мікралудараў ад часціц пяску пачаў крышыцца пад ім. Памянялі на суцэльналітую турбіну з высокохромистого белага чыгуну, без усялякіх пакрыццяў. Працуе ўжо больш за два гады. Выснова: зносаўстойлівасць - гэта не толькі цвёрдасць паверхні, а комплексная характарыстыка матэрыялу на ўдарную стомленасць.
Кавітацыя - гэта асобны кашмар. На мадэльных выпрабаваннях на чыстай вадзе яе пачатак дакладна фіксуецца. Але ў палявых умовах, пры наяўнасці раствораных газаў ці бурбалак, кавітацыя можа пачацца раней і быць больш 'агрэсіўнай'. Яна выядае матэрыял не толькі на ўваходных беражках лопасцяў, але і на пярэднім дыску турбіны. Таму для помпаў, якія працуюць ва ўмовах рызыкі кавітацыі (напрыклад, некаторыясамаўсмоктвальныя помпы), мы закладваем запас па NPSH і часам ідзем на памяншэнне дыяметра ўваходнай адтуліны турбіны або змена кута нападу лопасцяў у першай прыступцы, нават у шкоду крышку максімальнаму ККД. Надзейнасць важнейшая.
Узаемадзеянне з іншымі вузламі: сістэма, а не дэталь
Турбіна - не востраў. Яе праца напрамую залежыць ад фурманка. Неідэальная геаметрыя які ўсмоктвае патрубка, наяўнасць задзірын або рэзкіх пераходаў усё гэта правакуе закрутку струменя да турбіны. Струмень прыходзіць на лопасці неасесіметрычным, з папярэднім закручваннем. Гэта забівае і ККД, і выклікае зменныя радыяльныя нагрузкі на вал, якія садзяць падшыпнікі і ўшчыльненні. Пры зборцы і мантажы мы заўсёды акцэнтуем увагу кліентаў на падрыхтоўцы якая ўсмоктвае лініі. Лепшая турбіна не выратуе дрэнную абвязку.
Звязак турбіна-вал. Здавалася б, простая пасадка з нацягам або шпоначнае злучэнне. Але пры высокіх абарачэннях або пры перапампоўцы гарачых асяроддзяў (у нашыхпластыкавых хімічных помпахдля тэмператур да 140 ° C) матэрыялы пашыраюцца па-рознаму. Пасадка можа аслабнуць ці, наадварот, заціснуць вал. Мы для адказных ужыванняў часта выкарыстоўваем камбінаванае мацаванне: пасадка + контроўка стопарным кольцам ці нават адгезійная фіксацыя адмысловым складам. Дробязь, але яна прадухіляе праварот турбіны на вале, які пачынаецца з мікраскапічнага праслізгвання і сканчаецца пабітымі пасадкавымі месцамі.
Ушчыльненні. Зазор паміж заднім дыскам турбіны і корпусам ушчыльнення (дыфузарам) - крытычны. Занадта вялікі - растуць унутраныя перацёкі, падае эфектыўнасць. Занадта маленькі - рызыка прихватывания пры тэмпературных дэфармацыях або з-за трапленні цвёрдай часціцы. Для помпаў на неаднародных асяроддзях мы часам свядома павялічваем гэты зазор, ахвяруючы парай адсоткаў ККД дзеля надзейнасці. А для чыстых асяроддзяў, як у некаторых мадэляхмагнітных помпаў, дзе ўнутраныя перацёкі мінімальныя і кантралюемыя, зазоры робім па ніжняй мяжы для максімальнай эфектыўнасці.
Рамонт і мадэрнізацыя: другое жыццё
Часта да нас прыходзяць турбіны на аднаўленне. Часам гэта простая механічная замена, але часам ёсць сэнс не проста паўтарыць зношаную дэталь, а палепшыць яе. Напрыклад, калі па ўмовах эксплуатацыі ясна, што помпа часта працуе ў зоне частковай нагрузкі, можна трохі змяніць кут вынахаду лопасцяў ці іх профіль, каб пашырыць зону прымальнага ККД. Гэта не заўсёды магчыма, але для стандартных лінеек, як нашыаднаступенныя цэнтрабежныя помпы, у нас назапашаны банк дадзеных па такіх мадэрнізацыям. Кліент атрымлівае не "як было", а "як павінна быць" для яго канкрэтнага рэжыму.
Яшчэ адзін аспект - балансіроўка пасля рамонту. Любы рамонт (наплаўка, шліфоўка) мяняе баланс. Балансаваць турбіну асобна абавязкова. Але! Яшчэ важней зрабіць канчатковую балансаванне ўжо ў зборы з валам і іншымі элементамі ротара. Мы сутыкаліся, калі ідэальна адбалансаваная асобна турбіна пасля пасадкі на вал давала вібрацыю з-за мінімальнай эксцэнтрысітэту самой пасадкі або біцця шпоначнай пазы. Таму наш стандарт - балансіроўка ротара ў зборы пасля любога ўмяшання.
І апошняе - сумяшчальнасць. Нельга ўзяць турбіну ад адной помпы і ўторкнуць у іншы, нават калі вонкавыя габарыты супадаюць. Могуць не супасці гідраўлічныя характарыстыкі, восевы высілак, якое павінна парыравацца ўпартым падшыпнікам. Гэта прамая дарога да паломкі. Заўсёды трэба спраўджвацца з гідраўлічнай схемай і пашпартнымі дадзенымі агрэгата. Мы наyangtzeriverpump.ruдля сваіх помпаў заўсёды які прадстаўляецца поўныя камплекты чарцяжоў і спецыфікацый менавіта для таго, каб пазбегнуць такіх 'творчых' замен у будучыні.
Погляд у будучыню: не толькі метал
Зараз шмат гавораць аб кампазітных турбінах. Для каразійных асяроддзяў гэта можа быць прарывам. Мы эксперыментавалі з палімернымі кампазітамі, армаванымі вуглявалакном, для хімічных ужыванняў. Плюсы - малая вага, каразійная ўстойлівасць. Але пакуль упіраемся ў два абмежаванні: трываласць на адрыў лопасцяў ад калодкі пры працяглых цыклічных нагрузках і ўстойлівасць да абразіўнага зносу. Для чыста хімічных асяроддзяў без цвёрдых уключэнняў - перспектыўна. Для астатняга - пакуль рана, метал надзейней.
Іншы кірунак - адытыўная тэхналогіі. 3D-друк металам дазваляе стварыць формы лопасцяў, недасягальныя ліццём або фрэзероўкай - напрыклад, з унутранымі астуджальнымі каналамі або звышскладанай прасторавай крывізной для мінімізацыі віхраўтварэння. Пакуль гэта дорага для серыі, але для адзінкавых рашэнняў складаных задач, магчыма, хутка стане нормай. Мы адсочваем гэтыя тэндэнцыі, таму што ў канчатковым рахунку, задачаТАА Чжэцзян Янцзыцзян Помпавая Прамысловасць- не проста прадаць помпу, а забяспечыць надзейнае і эфектыўнае рашэнне для перапампоўкі вадкасці. А сэрца гэтага рашэння - па-ранейшаму тая самаятурбіна цэнтрабежнай помпы, У якой зліваюцца разам інжынерны разлік, матэрыял і разуменне таго, што будзе адбывацца з ёй не на паперы, а ў рэальнай трубе, пад нагрузкай, год за годам.
Адпаведнаяпрадукцыя
Адпаведная прадукцыя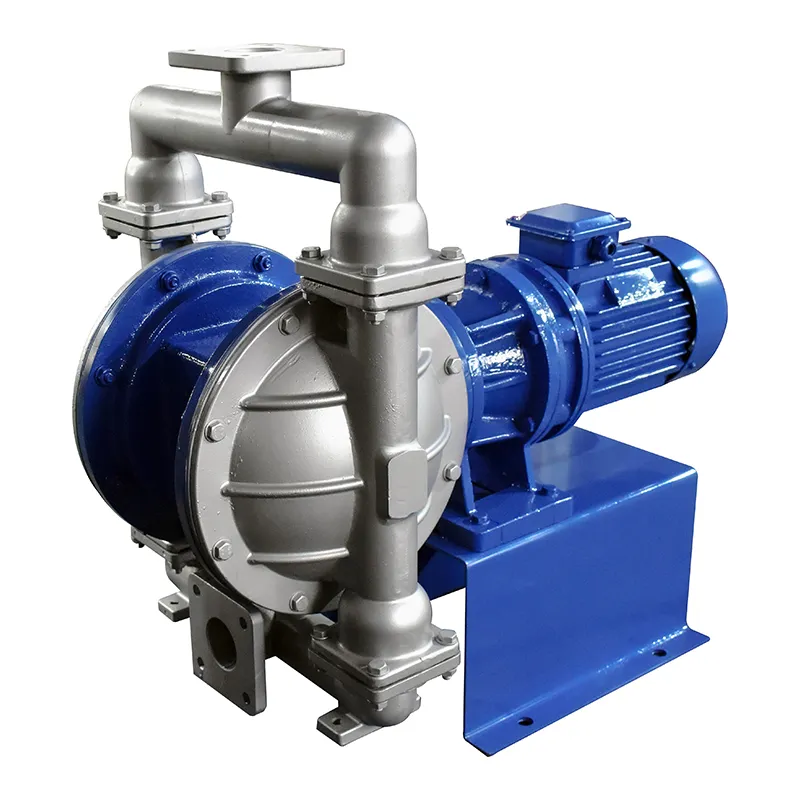
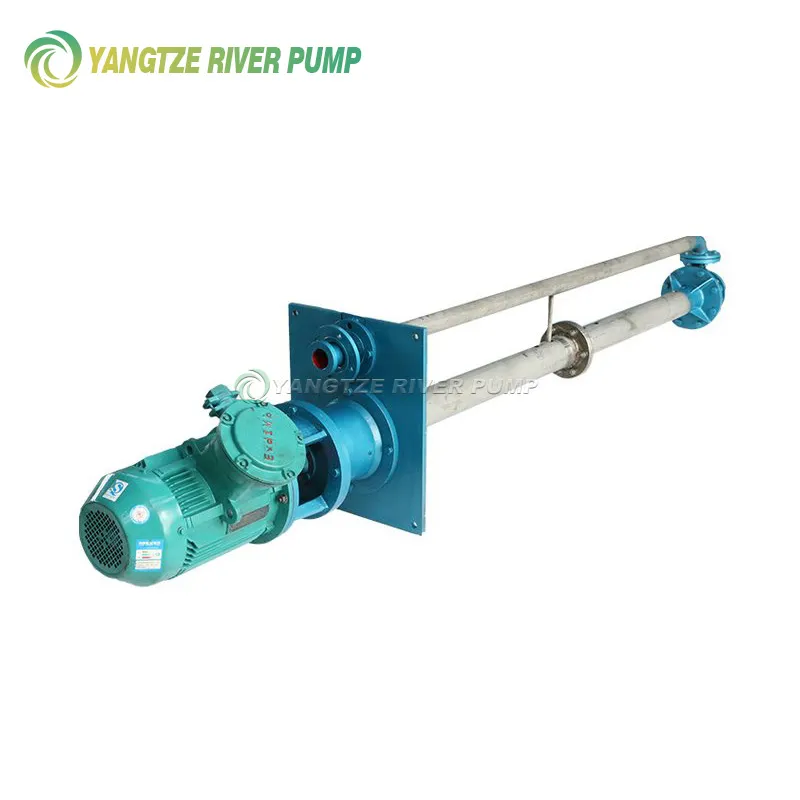
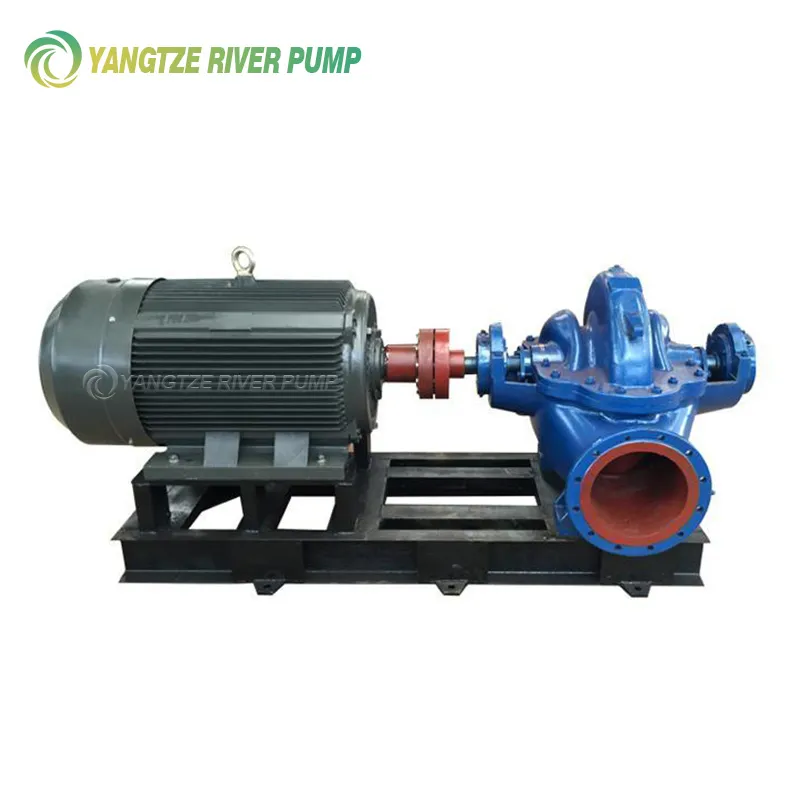
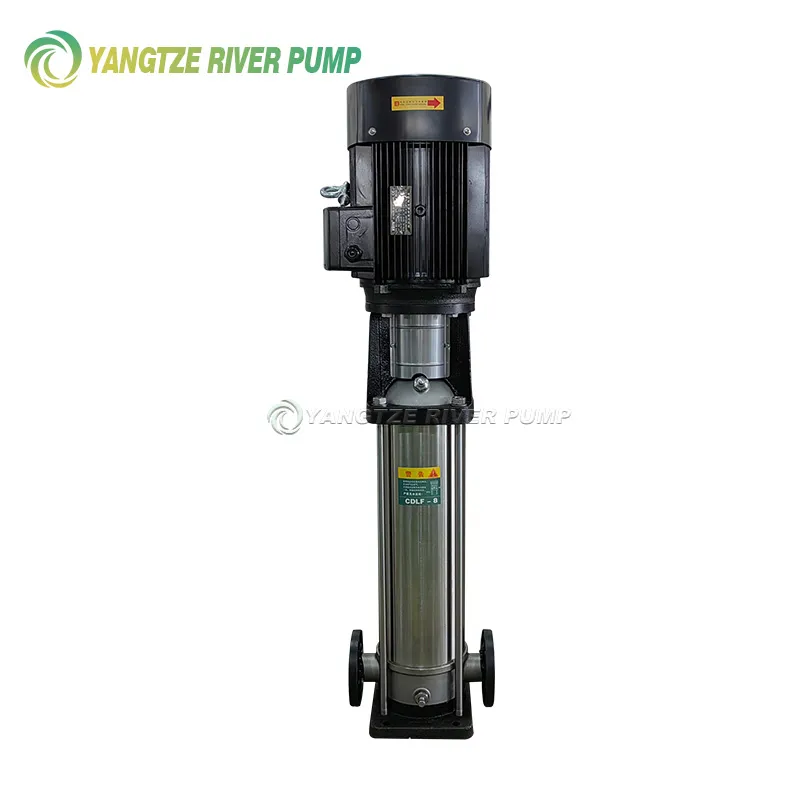

Самыя прадаваныяпрадукты
Самыя прадаваныя прадукты-
 Аднашнековыя помпы тыпу G
-
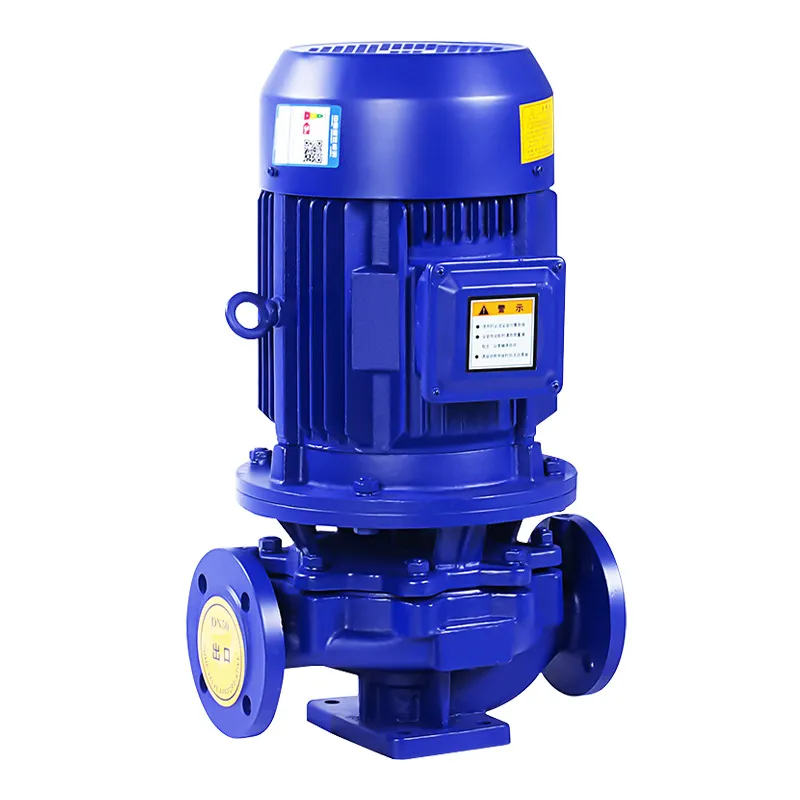 Вертыкальныя аднаступенныя трубаправодныя цэнтрабежныя помпы ISG і IHG
-
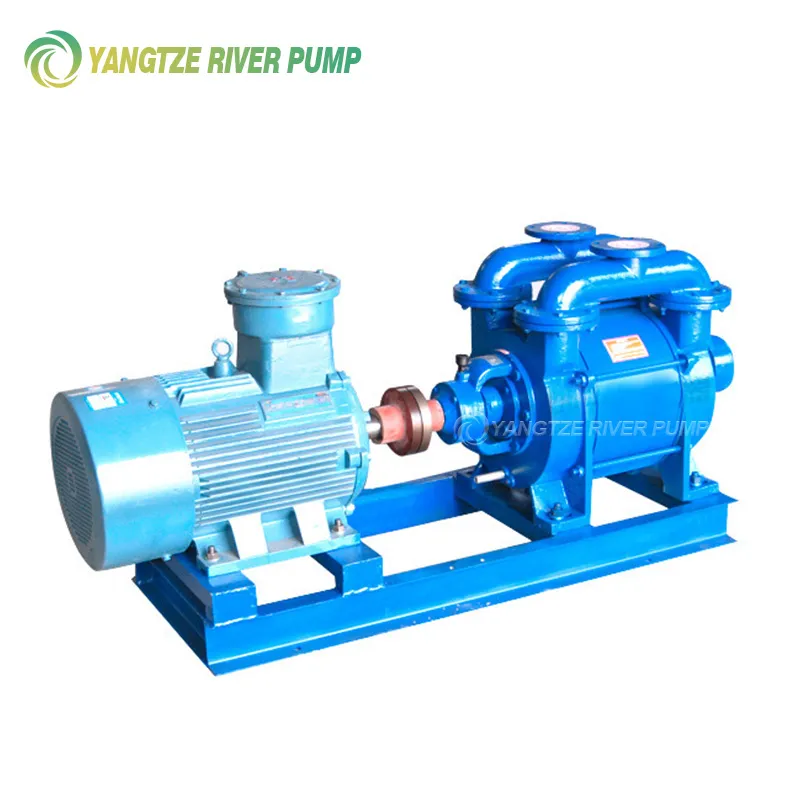 Вадакольцавыя вакуумныя помпы тыпу SK
-
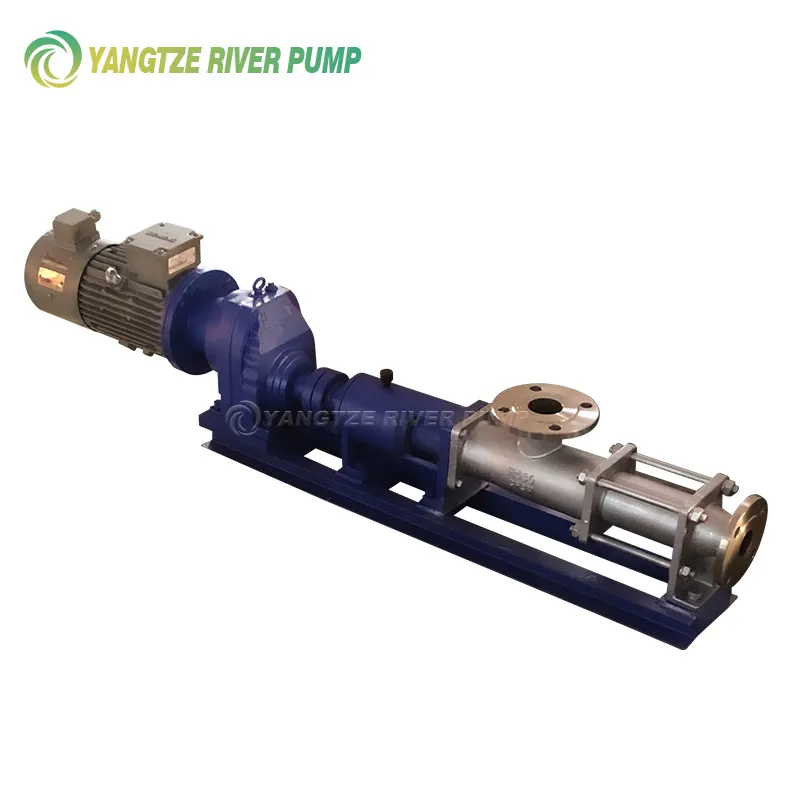 Рэдуктарныя шнековые помпы тыпу G
-
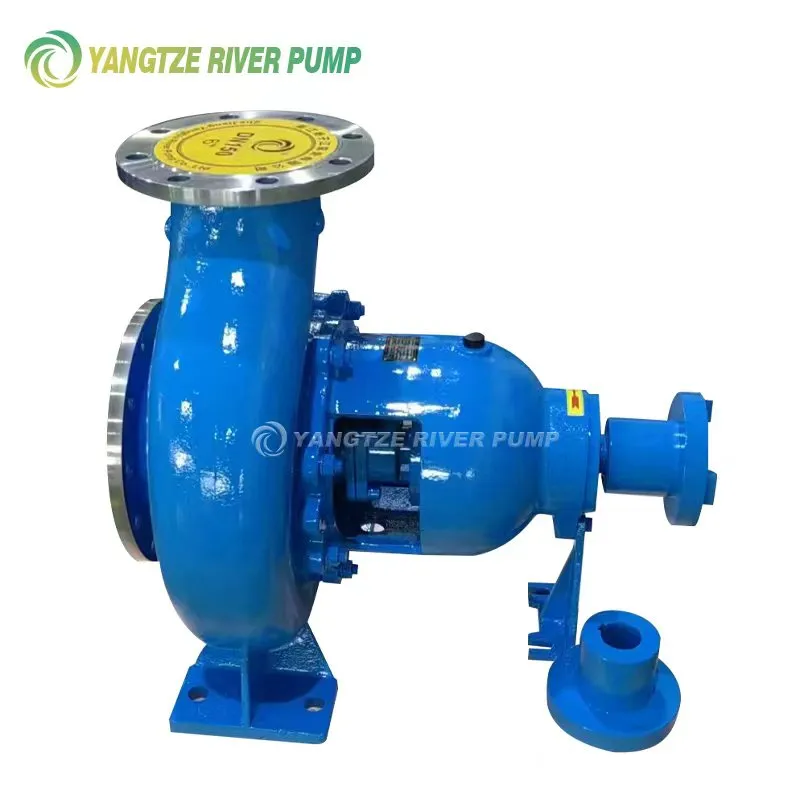 Хімічныя цэнтрабежныя помпы з нержавеючай сталі IH
-
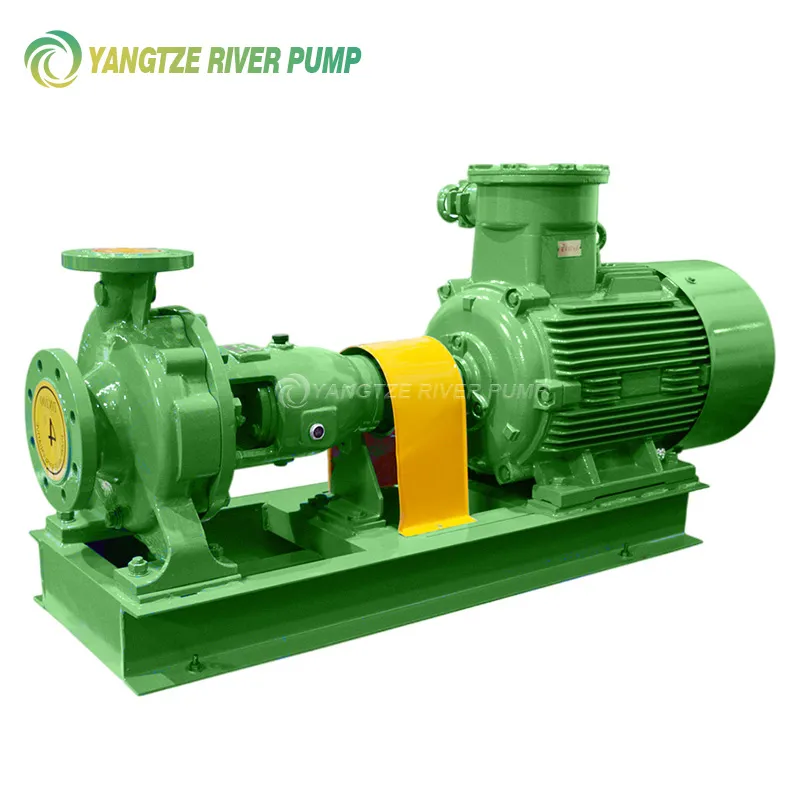 Помпы для хімічных працэсаў YCZ
-
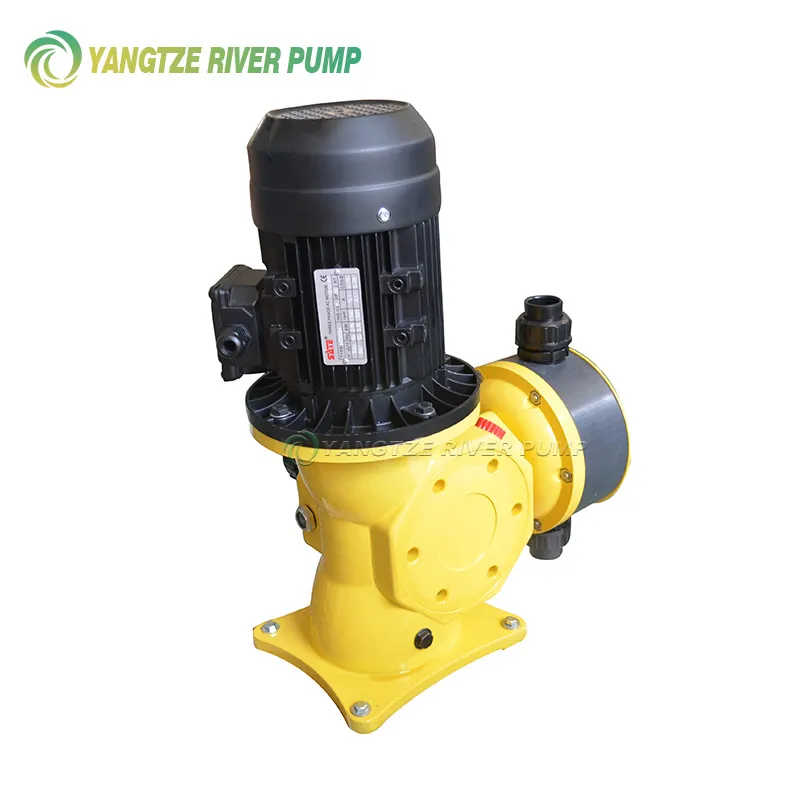 Механічныя мембранныя дазавальныя помпы DJ-D
-
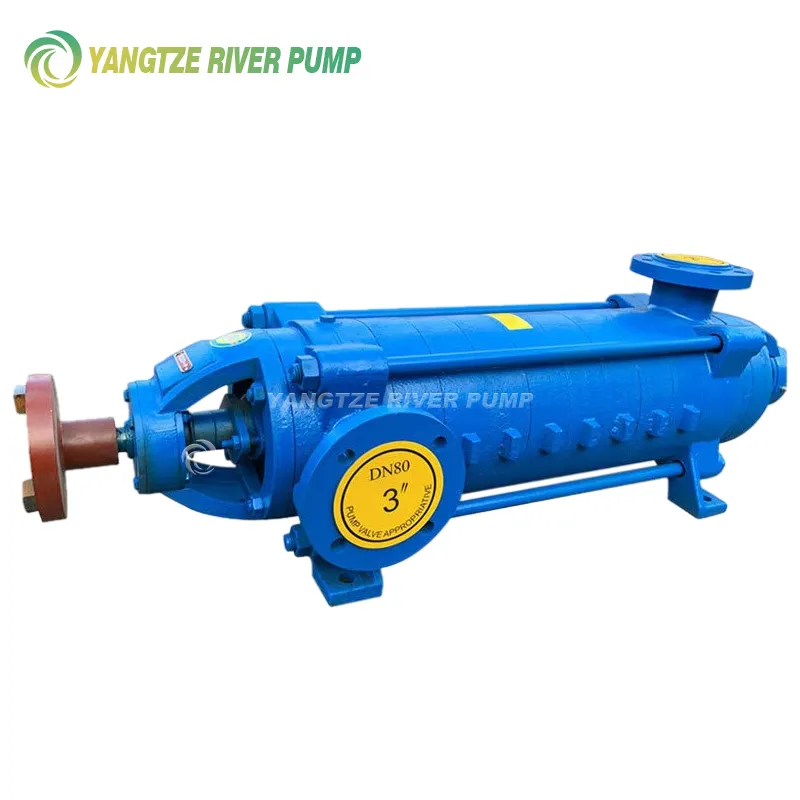 Гарызантальныя шматступенныя помпы для харчавання катлоў тыпу DG
-
 Гарызантальныя шматступенныя помпы для харчавання катлоў тыпу DC
-
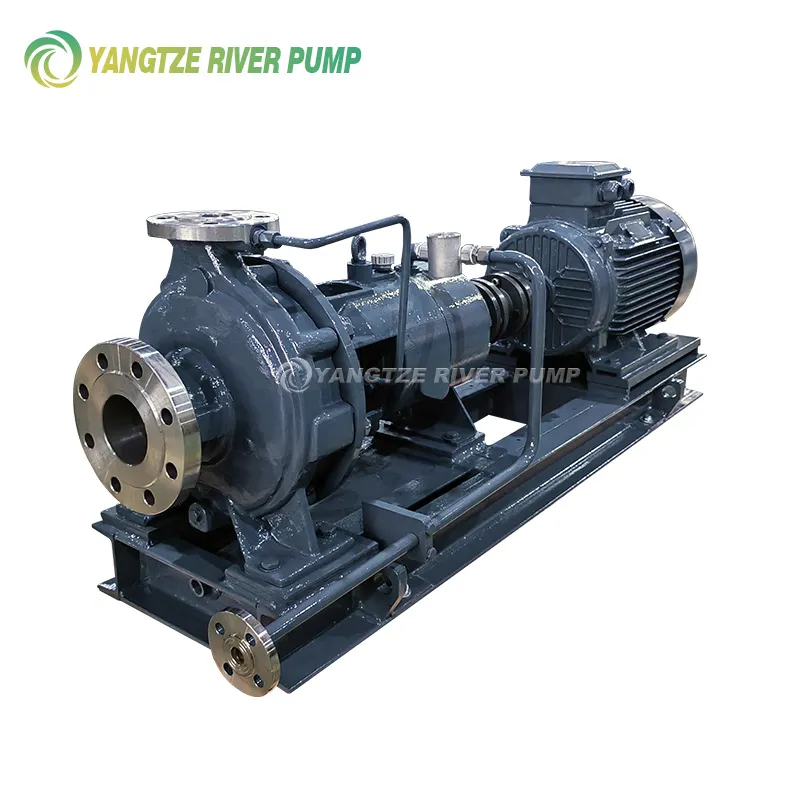 Нафтахімічныя тэхналагічныя помпы API 610 YZA
-
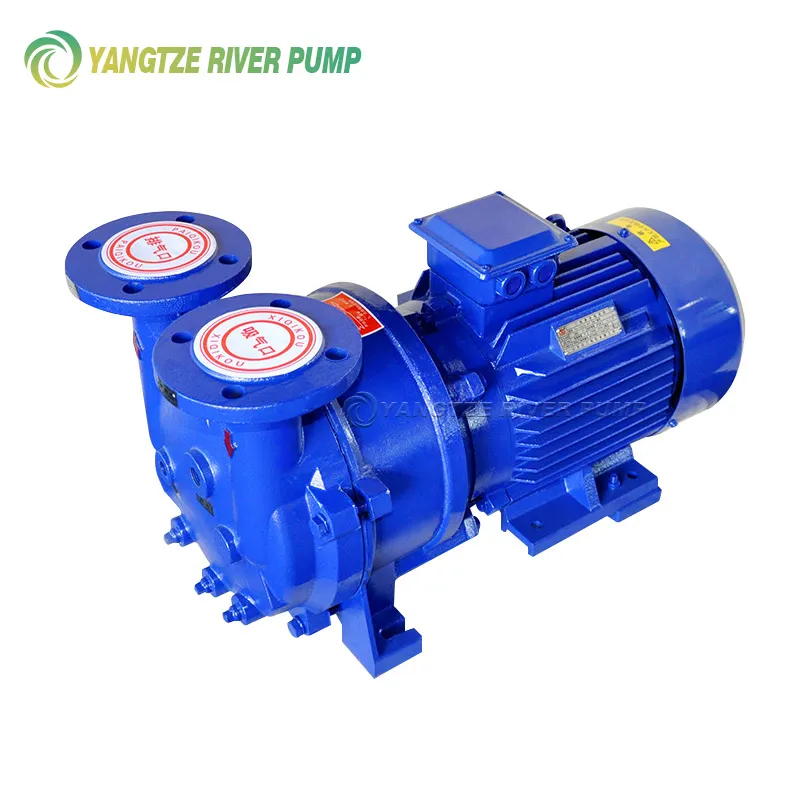 Вадакольцавыя вакуумныя помпы тыпу SKA і 2BV
-
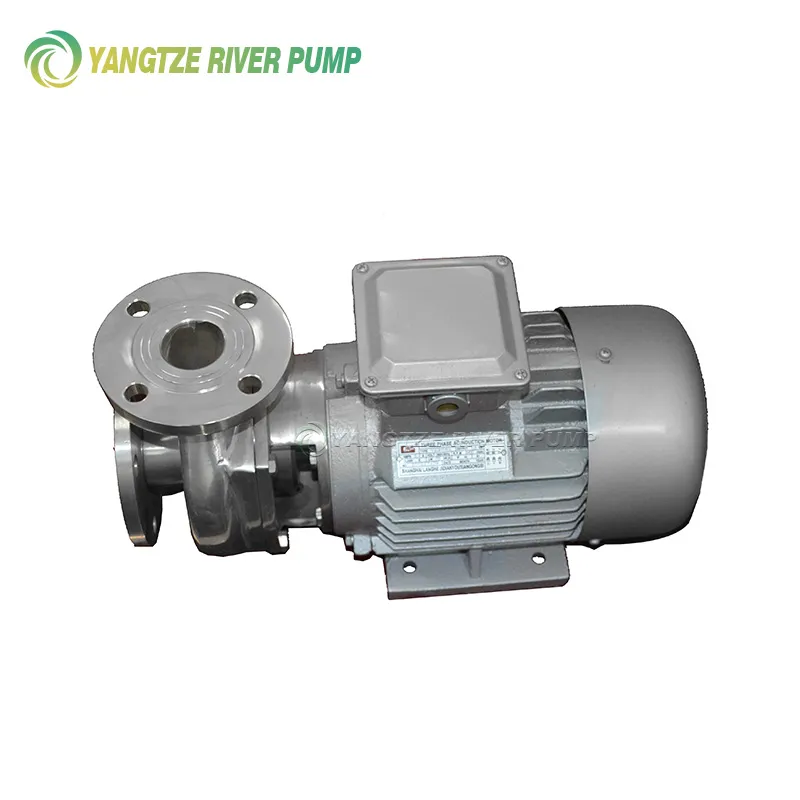 Каразійнатрывалыя цэнтрабежныя помпы з нержавеючай сталі SFB і SFBX
Змяненніпошук
Змяненні, пошук- вакуумная вадкасная помпа
- блок вакуумных помпаў
- цэнтрабежная помпа напор 40 м
- помпа цэнтрабежны 250 м3
- Вертыкальныя аднаступенныя трубаправодныя цэнтрабежныя помпы ISG
- мембранная помпа 10 м3 ч
- глыбінная помпа для свідравіны 60
- вадакальцавая вакуумная помпа 5 5 квт
- магнітны прывад помпы
- цэнтрабежная помпа 100 м3