








зборка цэнтрабежнай помпы
Калі гавораць празборку цэнтрабежнай помпы, многія адразу ўяўляюць сабе проста звінчванне корпуса з працоўным колам. На справе ж - гэта цэлы ланцужок рашэнняў, дзе кожны крок уплывае на выніковы рэсурс. Самы часты промах - недаацэнка падрыхтоўкі станіны і сувосева вала. Бачыў, як на аб'екце пасля месяца працы новая помпа пачынала пець? - аказалася, пры зборцы не праверылі біццё вала пасля пасадкі кола, думалі, раз падшыпнікі новыя, усё само ўстане. Не ўстала.
Падрыхтоўка - гэта ўжо палова зборкі
У нас у ТАА Чжэцзян Янцзыцзян Помпавая Прамысловасць на кожнай лініі ёсць свая кантрольная карта. Але я заўсёды асабіста пераправяраю базавыя рэчы: стан пасадачных месцаў пад падшыпнікі ў корпусе, адсутнасць забоін на вале. Асабліва крытычна для шматступенных мадэляў тамака вал даўжэй, і калі ёсць нават невялікі прагін на сярэдзіне, пасля зборкі вібрацыя забяспечана. Інструмент - свой, правераны мікраметр і індыкатарныя гадзіны. Без іх як без рук.
Перад пачаткам усе кампаненты раскладваю па парадку мантажу. Здаецца дробяззю, але калі збіраеш помпу на 10 прыступак, шукаеш потым тую самую дыстанцыйную ўтулку… час сыходзіць. З практыкі: для нашых лінейных цэнтрабежных помпаў важна адразу адбракаваць ўшчыльняльныя кольцы з найменшай рыскай - пры выпрабавальным пуску пад ціскам дадуць цечу, прыйдзецца разбіраць усё зноўку.
Ачыстка. Падаецца, што дэталі з вытворчасці чыстыя. Але металічны пыл, дробная стружка - яны дзе заўгодна. Асабліва ў пазах для стопорных кольцаў. Прадзьмухваю сціснутым паветрам, потым праціраю безворсавым рыззём. Калі гэтага не зрабіць, абразіў патрапіць у гідраўлічную частку ці, што горш, у падшыпнікавы вузел. Ужо быў выпадак на зборцы самоўсмоктваючай помпы — заклінавала пасля 50 гадзін. Разабралі - у алеі сляды зносу ад таго самага пылу.
Ключавыя вузлы: вал і гідраўліка
Зборка валавога вузла - гэта сэрца працэсу. Тут нельга спяшацца. Пасадка працоўнага кола на вал звычайна з нацягам. Грэем кола, акуратна запрасоўваем. Важна кантраляваць, каб сяло да ўпора ў кант, без перакосу. Правяраю індыкатарам біццё па вонкавым дыяметры кола - допуск у нас строгі, не больш за 0.05 мм. Калі больш - здымаем, шукаем прычыну. Часам справа ў самым вале, бывала, і ў адтуліне кола трапляўся невялікі задзіраку.
Далей - усталёўка ахоўных утулак і ўшчыльненняў. Для хімічных помпаў, дзе асяроддзе агрэсіўнае, тут асаблівая ўвага матэрыялу. У нас у асартыменце ёсць пластыкавыя хімічныя помпы, тамака свае нюансы: поліпрапілен ці PVDF пры зацяжцы можа ?прасесці?, таму момант зацяжкі гаек строга па пашпарце, дынамаметрычным ключом. Перацягнеш - трэсне фланец, недацягнеш - цечу.
Ушчыльненне. Механічнае кантавое ўшчыльненне -самая капрызная частка. Паверхні кольцаў павінны быць ідэальна чыстымі. Змазку выкарыстоўваю толькі рэкамендаваную вытворцам МУ. Аднойчы паспрабаваў універсальную сіліконавую пры кантакце з гарачай вадой яна полимеризовалась, ушчыльненне заліпла пры першым жа запуску. Урок на ўсё жыццё. Цяпер толькі спецыяльная паста для ТМ.
Зборка корпуса і канчатковая цэнтроўка
Ўстаноўка сабранага ротара ў корпус. Тут галоўнае - не закрануць лапаткі кола аб дыфузар або корпусную частку. Зазоры малыя, асабліва ў шматступенных помпах. Акуратна заводжу, пракручваю вал рукой - кручэнне павінна быць абсалютна вольным, без заціранняў. Калі адчуваецца хоць найменшы супраціў - стоп. Вымаю, гляджу, дзе след. Часцей за ўсё праблема ў дэфармацыі пракладкі ці зняцці ўшчыльняльнага кольца.
Сцяжка корпуса нітамі. Зацягваю крыж-накрыж, паступова, па схеме. Рэзкі перакос фланца - і пракладка не сціснецца раўнамерна, будзе цечу. Пасля папярэдняй зацяжкі зноў пракручваю вал. Часам з-за напругі ў корпусе вал можа "падкліноўваць". Калі ўсё ў парадку - даводжу момант да пашпартнага.
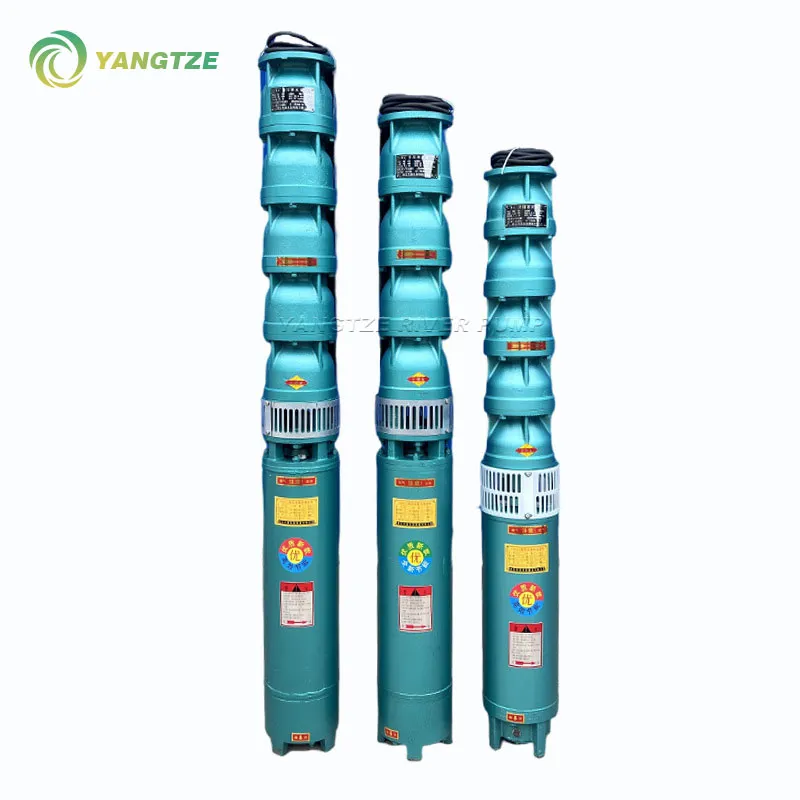
Фінальны этап - усталёўка на пліту або раму і цэнтроўка з прывадам. Часта гэтым грэбуюць, маўляў, помпа сабраны добра, а вібрацыя потым ад рухавіка. Выкарыстоўваю лазерны цэнтравальны станок. Допускі па паралельнасці і кутняму зрушэнню - у межах 0.05 мм. Асабліва важна для магутных погружных помпаў у сабраным модулі. Дрэнна адцэнтраваў - вібрацыя, знос муфты, выхад са строю падшыпнікаў ужо праз некалькі сотняў гадзін.
Выпрабаванні як вынік працы
Сабраная помпа адпраўляецца на выпрабавальны стэнд. У нас на сайце https://www.yangtzeriverpump.ru можна паглядзець, як гэта выглядае - паўнавартасная лінія з кантролем параметраў. Але для мяне ключавое - не проста зняць характарыстыкі па пашпарце (напор, падача), а паслухаць і адчуць агрэгат. Першыя хвіліны пуску - самыя паказальныя.
Слухаю падшыпнікавыя вузлы - не павінна быць высокачашчыннага выцця або грукаў. Гляджу на паказанні вібрадатчыкаў. Калі вібрацыя расце з павелічэннем абаротаў, а не застаецца стабільнай - гэта чырвоны сцяг. Магчыма, дысбаланс ротара або рэшткавы несуаснасць. Аднойчы на выпрабаваннях магнітнай помпы была дзіўная вібрацыя на вызначанай частаце. Аказалася, дысбаланс выкліканы не самім працоўным колам, а намагнічванне вала пасля зборкі - прыйшлося размагнічваць перад устаноўкай.
Правяраю нагрэў. Корпус у падшыпнікаў павінен быць цёплым, але не які гарачыцца. Рэзкі нагрэў кажа аб празмернай зацяжцы ці адсутнасці змазкі. Пасля паўгадзіннай працы на намінальным рэжыме спыняю, даю астыць, затым правяраю ўсе раздымныя злучэнні на прадмет подтеканий. Часта мікрацеч выяўляецца толькі пасля тэрмацыкла.
Памылкі, якія дорага вучаць
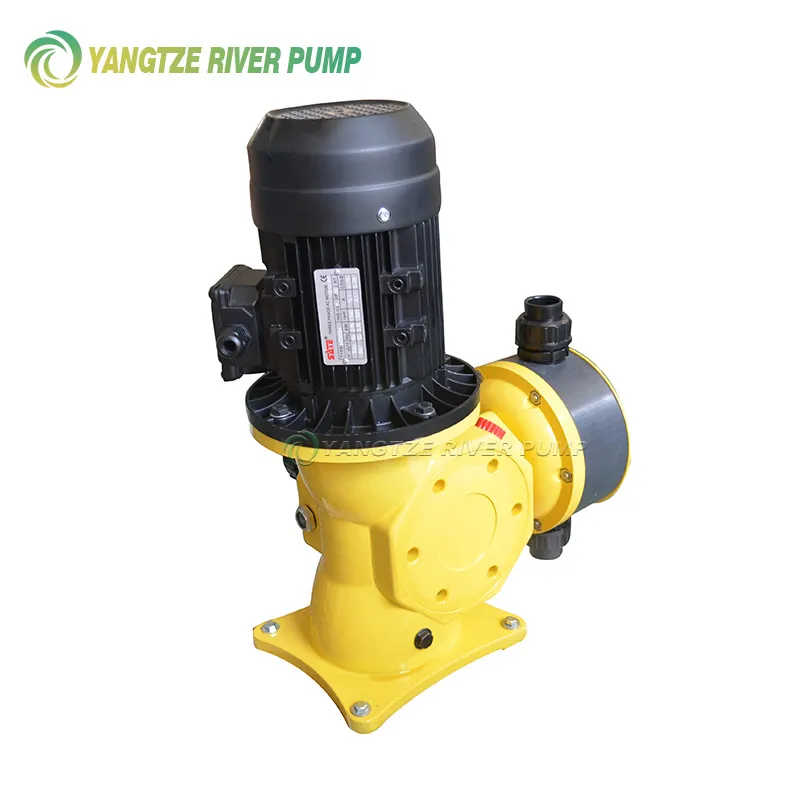
Распавяду пра адзін няўдалы досвед са зборкай дыяфрагменнай помпы, хоць прынцыпы агульныя. Там была складаная кінематыка, шмат шарнірных злучэнняў. Паспяшаўся, не праверыў вольны ход усіх цяг пасля зацяжкі. Быццам бы на стэндзе працаваў, але пад нагрузкай, у палявых умовах, з-за павышанага трэння ў адным шарніры парвалася дыяфрагма. Кліент вярнуў. Пасля гэтага для любых помпаў са зваротна-паступальным вузлом увёў дадатковую аперацыю - праверку ходу ўсіх сучляненняў уручную, з усилиеметром. Дробязь, а збой прадухіляе.
Яшчэ адзін момант - праца з допускамі. У дакументацыі на одношнековые помпы, напрыклад, паказаны даволі вялікі зазор паміж ротарам і статарам. Але калі сабраць на максімальным допуску ў адзін бок, а потым помпа будзе працаваць на вязкай вадкасці, прадукцыйнасць упадзе. Таму імкнуся збіраць бліжэй да сярэдзіны поля допуску, пакідаючы запас на знос. Гэта не па інструкцыі, гэта ўжо з практыкі.
У цэлым,зборка цэнтрабежнай помпы- Гэта не алгарытм, а працэс з пастаяннай зваротнай сувяззю. Бачу дэталь - ацэньваю яе стан, стаўлю вузел - правяраю, як ён узаемадзейнічае з іншымі. Нават маючы восем поўных ліній, як у нас на вытворчасці, фінальная якасць усё роўна ўпіраецца ва ўвагу і разуменне працэсу тым, хто збірае. Ніякі аўтаматычны стэнд не адчуе лёгкае заціранне пры ручным правароце вала. Гэта і ёсць тая самая розніца паміж проста сабраным і правільна сабраным агрэгатам, які потым гадамі працуе без праблем на аб'екце замоўца.
Адпаведнаяпрадукцыя
Адпаведная прадукцыя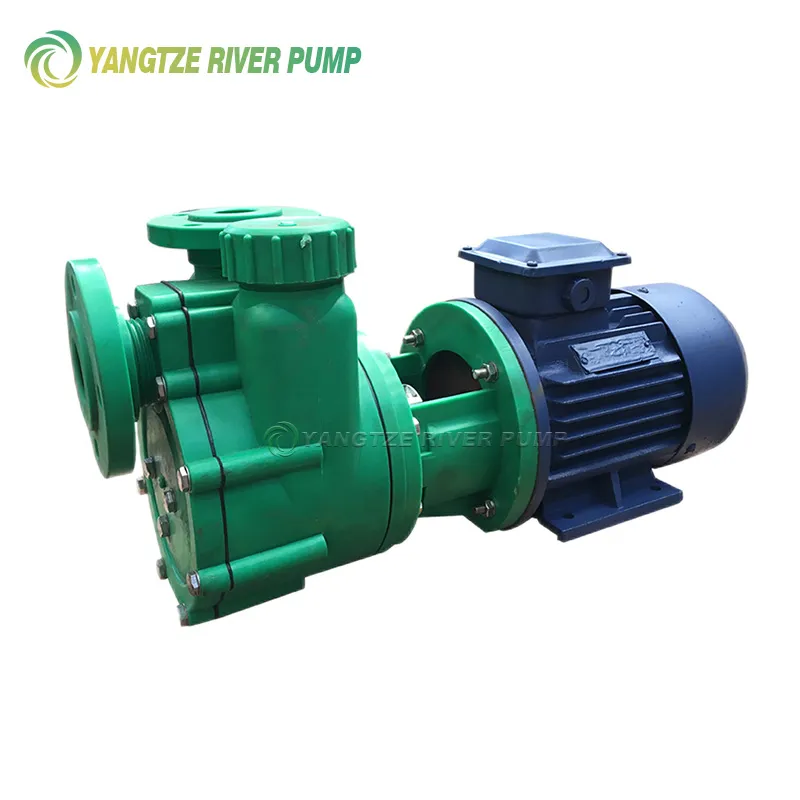

Самыя прадаваныяпрадукты
Самыя прадаваныя прадукты-
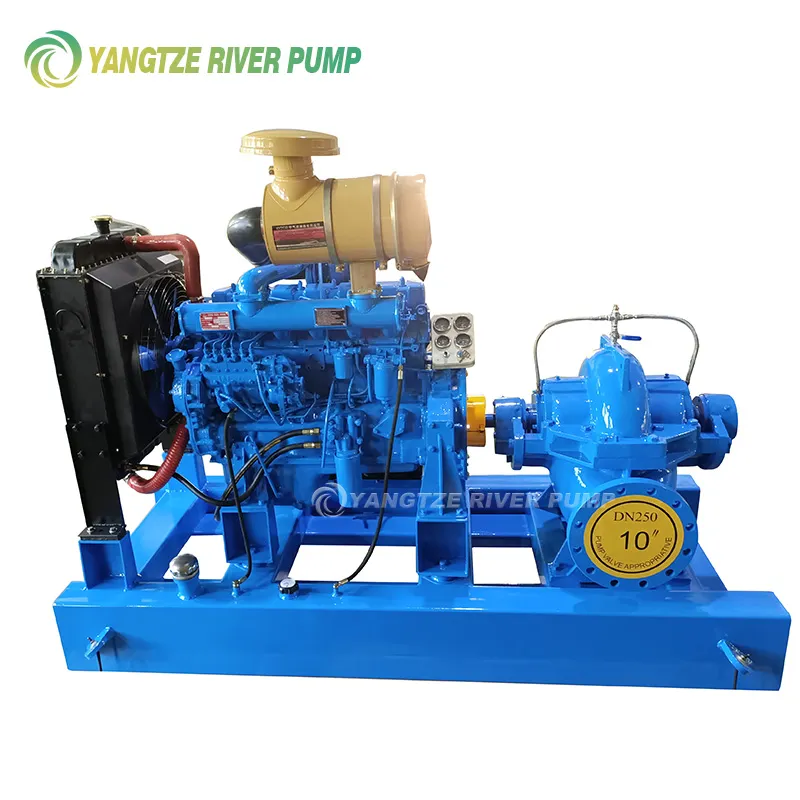 Дызельныя помпы з гарызантальным раздымам YZS і YZSH
-
 Пагружныя хімічныя помпы FY
-
 Аднашнековыя помпы тыпу G
-
 Вертыкальныя погружные помпы для сцёкавых вод YW
-
 Нафтахімічныя тэхналагічныя помпы API 610 YZE
-
 Незабруджвальныя погружные помпы для сцёкавых вод QW
-
 Пластыкавыя магнітныя помпы CQF
-
 Не засмечаныя самаўсмоктвальныя помпы для сцёкавых вод ZW
-
 Вертыкальныя аднаступенныя трубаправодныя цэнтрабежныя помпы ISG і IHG
-
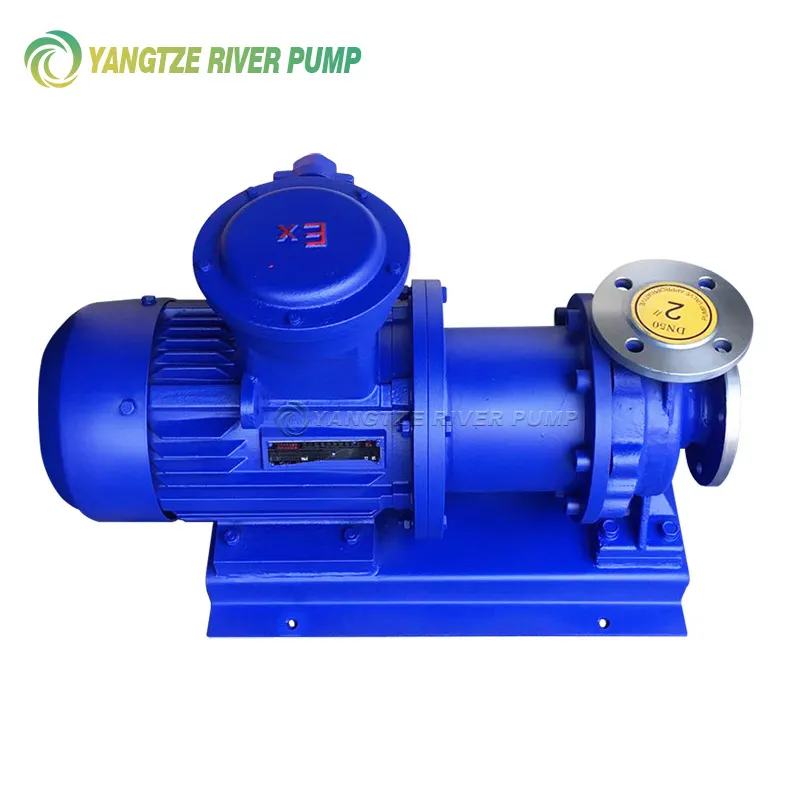 Магнітныя помпы з нержавеючай сталі CQB
-
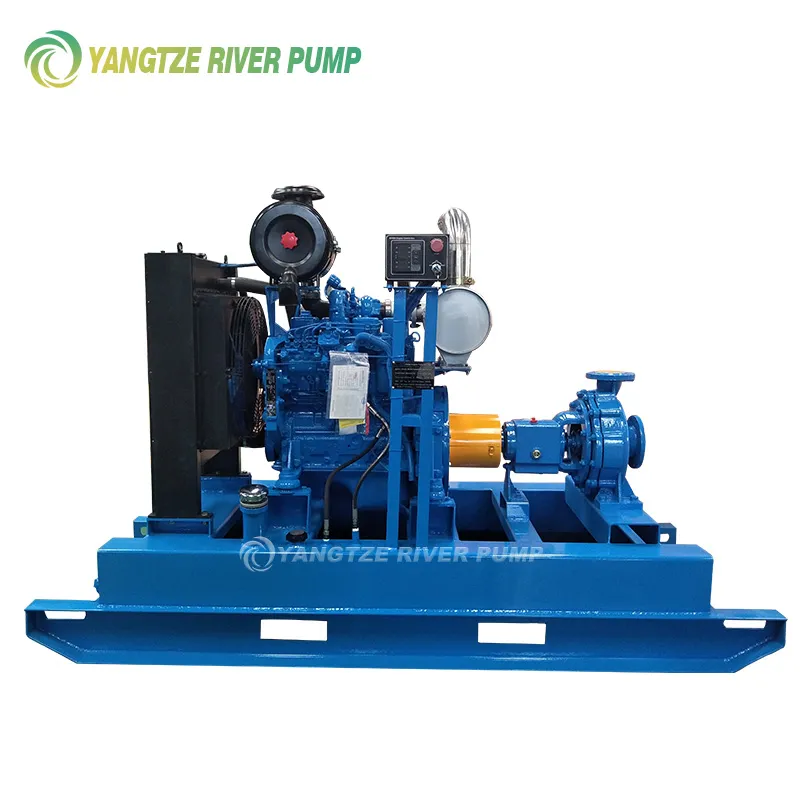 YZIS Дызельныя аднаступенныя цэнтрабежныя помпы
-
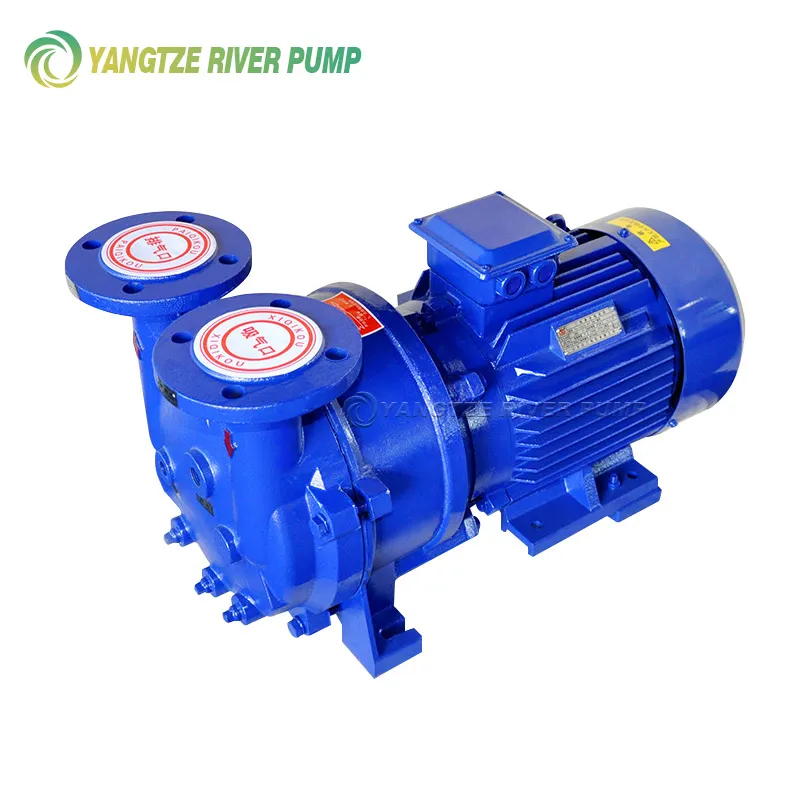 Вадакольцавыя вакуумныя помпы тыпу SKA і 2BV
Змяненніпошук
Змяненні, пошук- вытворцы цэнтрабежных помпаў
- магутныя глыбінныя помпы для свідравін
- Хімічныя цэнтрабежныя помпы з нержавеючай сталі
- помпа дазавальны плунжерный
- мембранныя хімічныя помпы
- YZCN Вертыкальныя помпы для ўстаноўкі ўнутры/звонку ёмістасці
- Помпы для працэсаў нафтахіміі
- вакуумна кальцавая помпа
- манаблочная вакуумная помпа
- магнітная вадзяная помпа