








помпа цэнтрабежны вадкасны
Калі кажуць 'помпа цэнтрабежны вадкасны', шматлікія адразу ўяўляюць сабе стандартную схему: працоўнае кола, слімак, вал. Але ў рэальнасці, асабліва на вытворчасці ці ў складаных тэхналагічных лініях, усё ўпіраецца ў дэталі, якія ў каталогах часта мімаходам праходзяць. Вось, да прыкладу, пытанне балансавання вала пры працы на глейкіх вадкасцях - не на вадзе, а на тым жа гліцэрыне ці завісі. Пашпартная прадукцыйнасць падае, вібрацыя расце, і калі першапачаткова не закладзены запас па магутнасці рухавіка і не ўлічана кавітацыя менавіта для гэтага асяроддзя, рэсурс імкліва ляціць уніз. Гэта не тэорыя, а штодзённая практыка, з якой сутыкаешся на аб'ектах.
Ад чарцяжа да стэнда: дзе губляецца ККД
Бярэм, дапусцім, тыпавыцэнтрабежная помпадля перапампоўкі ўмоўна чыстай вады. Вытворца заяўляе ККД 78%. Ставім яго на лінію з тэмпературай вадкасці пад 80 ° C і мінімальным падпорам на ўваходзе. Ужо праз пару гадзін працы напор прасаджваецца, рухавік грэецца мацней разліковага. Чаму? Таму што праектавалі яго для 20 ° C, а пры нагрэве змяняецца і глейкасць, і ціск насычаных пароў. Кавітацыя пачынаецца раней, чым прадказвае стандартны разлік NPSH. І гэта тая самая сітуацыя, калі фармальна помпа 'падыходзіць' па каталогу, а на справе працуе на знос.
У нас на вытворчасці ў ТАА Чжэцзян Янцзыцзян Помпавая Прамысловасць гэтую праблему даўно праходзілі. Калі збіралі лінію для паставакцэнтрабежных помпаўна хімічныя прадпрыемствы, прыйшлося пераглядаць падыход да выпрабаванняў. Недастаткова ганяць помпу на вадзе на прыёмцы. Зараз для адказных заказаў, асабліва для тых жа пластыкавых хімічных помпаў, абавязкова які робіцца тэставыя прагоны на імітатары асяроддзя - густы расол, шчолач малой канцэнтрацыі. Толькі так бачыш рэальныя паводзіны ўшчыльненняў, сальнікавага набівання ці кантавага ўшчыльнення. І часта аказваецца, што стандартны варыянт з чыгуну трэба мяняць на нержавейку маркі 316L ці нават на сплаў з вялікім утрыманнем малібдэна, хоць першапачаткова заказчык эканоміў і прасіў самы бюджэтны варыянт.
Яшчэ адзін момант - зборка працоўнага кола. Здавалася б, усё проста: адбалансаваў і ўстанавіў. Але калі дысбаланс нават у межах допуску, а помпа шматступенны, то на высокіх абарачэннях гэтая хібнасць памнажаецца. Бачыў выпадак на адной ЦЭЦ: каскад з трохшматступенных цэнтрабежных помпаўпачаў выдаваць нізкачашчынны гуд праз 4000 гадзін працы. Разабралі - зазор у падшыпнікавых вузлах павялічыўся не з-за зносу, а з-за стомленых дэфармацый корпуса ад пастаяннай вібрацыі, якая першапачаткова была ад ледзь улоўнага дысбалансу на першым коле. Перасабралі з індывідуальным падганяннем дыстанцыйных утулак і паўторным балансаваннем у зборы з валам — праблема сышла. Але колькі часу і сродкаў на дыягностыку і просты пайшло.
Матэрыялы: невідавочны выбар для стандартных задач
Часта заказчык патрабуе: 'Дайце помпу для перапампоўкі марской вады'. Адразу ў галаве checklist: нержавейка AISI 316, можа, дуплекс. Але марская вада бывае розная - цёплая, халодная, з пяском, з высокай кіслароднай актыўнасцю. Для арктычных умоў, напрыклад, звычайная 316-я можа паказаць сябе не лепшай выявай з-за кропкавай карозіі. Тут ужо глядзім у бок супердуплекса ці нават тытана для крытычных вузлоў. Але кошт узлятае ў разы.
У нашым асартыменце ёсць лінейкапластыкавых хімічных помпаў. Дык вось, галоўны іх плюс - не столькі ўстойлівасць да шырокага спектру рэагентаў, колькі поўная адсутнасць праблем з гальванічнымі парамі і электрахімічнай карозіяй. Ставіш такі на лінію з чаргаваннем кіслотных і шчолачных прамывак - і не трэба думаць аб зазямленні, катоднай абароне. Але і тут ёсць падводныя камяні. Напрыклад, поліпрапілен ці PVDF са часам 'старэюць' пад уздзеяннем УХ-выпраменьвання і цыклічных тэмпературных нагрузак. На адным з аб'ектаў помпа з PVDF праз 3 гады працы даў расколіну на фланцы ўсмоктвання. Не ад ціску, а ад сталага нагрэву да 60°C і астуджэнні да 20°C. Цыклаў набралася. Цяпер заўсёды раім кліентам для такіх рэжымаў альбо корпус з ETFE, альбо ставім ахоўныя кажухі ад сонца, калі помпа на вуліцы.
А з чыгуннымі карпусамі дляаднаступенных цэнтрабежных помпаўувогуле асобная гісторыя. Здавалася б, самы танны і правераны матэрыял. Але калі перапампоўваеш, дапушчальны, шчолачныя растворы з тэмпературай вышэй 50°C, чыгун пачынае 'мыліцца', паверхня становіцца друзлай. Напор падае не адразу, але праз год-два падзенне ККД можа скласці 10-15%. Даводзіцца альбо пераходзіць на нержавейку, альбо пакрываць унутраную паражніну эпаксіднымі складамі. Але пакрыццё - гэта рызыка адпластавання. Таму для пастаянных тэхналагічных працэсаў мы часцей за ўсё адгаворваем ад чыгуну на карысць хаця б літой сталі.
Мантаж і абвязка: 90% праблем родам адгэтуль
Колькі разоў прыязджаў на аб'ект, дзе помпа гудзіць, пераграваецца, а прычына - у няправільнай абвязцы на всасе. Паставілі засаўку прама перад фланцам, ды яшчэ і з рэдуктарам - вось табе і завіхрэнні, і страта напору. Або змантавалі якая ўсмоктвае лінію з уздымам да помпы, ды яшчэ і з паветраным мяшком у верхняй кропцы. Потым дзівяцца, чамусамоўсмоктваючая помпане можа выйсці на намінальныя параметры і патрабуе пастаяннага падзалівання.
Адзін з самых паказальных выпадкаў быў злінейнай цэнтрабежнай помпайна малочным заводзе. Помпа ставілі ў лінію мыйкі, дзе перыядычна праходзіў гарачую пару для дэзінфекцыі. Канструкцыя лінейнай помпы як раз добрая для СІП-мыйкі - разабраць і прамыць лёгка. Але мантажнікі, эканомячы прастору, паставілі яго на цвёрдыя апоры без кампенсатараў, а трубаправоды ад апаратаў змантавалі з цвёрдай падвязкай. Вынік: пасля некалькіх цыклаў 'нагрэў-астуджэнне' ад цеплавога пашырэння трубаправодаў мантажныя фланцы помпы далечы цечу. Прыйшлося перарабляць абвязку, ставіць сильфонные кампенсатары і плывучыя апоры. Мараль: нават самая ўдалая канструкцыя помпы, няхай гэта будземагнітная помпаці шматступенная вертыкальная канструкцыя, забіваецца непрадуманым мантажом.
Асабліва крытычная абвязка дляпогружных помпаўу свідравінах. Здавалася б, апусціў і забыўся. Але калі не выраўнавалі калону правільна, не паставілі зваротны клапан і разрыўную муфту, то пры першым жа сур'ёзным гідраўдары або пры спробе ўздыму можна атрымаць абарваны трос і помпа на дне свідравіны. Дарагі ўрок. Зараз заўсёды настойваем, каб нашы адмыслоўцы прынамсі кантралявалі ключавыя этапы мантажу, асабліва для глыбокіх свідравін.
Выпрабаванні і дыягностыка: што не пішуць у пратаколах
На нашым заводзе восем поўных ліній, у тым ліку выпрабавальную. І гэта не проста ўчастак, дзе здымаюць пашпартную характарыстыку. Для нас важна зразумець паводзіны помпы ў няштатных сітуацыях. Таму, акрамя стандартных выпрабаванняў на прадукцыйнасць і напор, мы часта праводзім працяглыя цыклічныя тэсты. Напрыклад, запуск-прыпынакаднашнековай помпыдля глейкіх вадкасцяў па 100 раз у суткі, імітуючы працу ў рэжыме дазавання. Глядзім, як паводзіць сябе ўшчыльненне, ці не цячэ па вале, ці не грэецца прывад.
Длядыяфрагменных помпаўAODD у нас свой падыход. Галоўны параметр - не максімальная падача, а стабільнасць працы на розных цісках і з рознай ступенню зносу дыяфрагмаў. Мы спецыяльна 'забіваем' некалькі камплектаў дыяфрагмаў, каб зразумець, як будзе мяняцца прадукцыйнасць да канца іх рэсурсу і ў які момант можа адбыцца раптоўная адмова. Гэта дазваляе даваць кліентам не проста гарантыю, а рэальныя рэкамендацыі па перыядычнасці абслугоўвання.
Часта заказчыкі просяць падаць крывыя H-Q. Але гэтыя крывыя зняты на вадзе. А калі серада ў паўтара раза больш глейкая? Таму мы для ключавых мадэляўцэнтрабежных вадкасных помпаўбудуем дадатковыя паправачныя графікі ці нават які робіцца кароткі тэст на сімулятары асяроддзя, калі кліент падае яе ўзор. Гэта даражэй, але затое потым не будзе сюрпрызаў на аб'екце. Неяк раз для праекта па перапампоўванні меласы зрабілі такі тэст і высветлілі, што стандартны рухавік не пацягне прыйшлося павялічваць магутнасць на адну прыступку. Кліент спачатку быў незадаволены ростам цаны, але пасля запуску лініі сам прызнаў, што гэта выратавала яго ад пастаянных прыпынкаў і перагрэву.
Сэрвіс і зваротная сувязь: з поля ў канструктарскае бюро
Самая каштоўная інфармацыя прыходзіць не з выпрабавальнага стэнда, а з аб'ектаў, пасля некалькіх тысяч гадзін працы. У нас у ТАА Чжэцзян Янцзыцзян Помпавая Прамысловасць наладжана сістэма, калі сэрвісныя інжынеры перадаюць у НДДКР не проста справаздачы аб рамонце, а фатаграфіі зношаных дэталяў, апісанні ўмоў, у якіх гэты знос адбыўся. Напрыклад, паступіла інфармацыя з нафтабазы: намагнітных помпахдля светлых нафтапрадуктаў пачалі выходзіць са строю падшыпнікі слізгацення ў зоне ізаляцыі. Апынулася, пры працяглых прастоях у магніце кандэнсавалася вільгаць з паветра, якая змешвалася з рэшткамі прадукта, утворачы абразіўную завісь. Канструктары дапрацавалі вузел, дадаўшы дрэнажны канал і рэкамендаваўшы працэдуру прадзьмуху на кансервацыю. Такіх дапрацовак па дробязі набіраецца дзясяткі за год.
Або іншы выпадак: на вялікіхшматступенных цэнтрабежных помпахдля кацельняў сталі адзначаць паскораны знос ушчыльняльных кольцаў на накіроўвалых апаратах другой і трэцяй прыступкі. Пры дэталёвым разборы высветлілася, што пры працы на неразліковым, часткова закрытай засаўкай, рэжыме ў гэтых прыступках узнікаюць колцавыя віхравыя патокі, якія лакальна паскараюць эрозію. Рашэнне - не мяняць матэрыял кольцаў на больш цвёрды (гэта прывяло б да зносу саміх апаратаў), а скарэктаваць геаметрыю падвода ў гэтых прыступках для больш устойлівай працы ў шырокім дыяпазоне рэжымаў. Гэта ўжо пайшло ў абноўленую версію помпы.
Таму калі мы зараз праектуем новыцэнтрабежная вадкасная помпа, у разліках ужо закладзены не толькі ідэальныя параметры, але і папраўкі на магчымыя адхіленні ў эксплуатацыі. Зазоры даюцца з улікам не толькі цеплавога пашырэння, але і патэнцыйнай абразіўнай складніку ў вадкасці. Матэрыялы падбіраюцца не толькі па хімічнай устойлівасці, але і па ўстойлівасці да кавітацыйнай эрозіі ў частковых рэжымах працы. Гэта і ёсць тая самая практыка, якая ператварае проста выраб у надзейную прыладу для тэхналогіі. І сайт https://www.yangtzeriverpump.ru - гэта не проста каталог, а, па сутнасці, адлюстраванне гэтага вопыту: што прайшло праверку ў полі, то мы і прапануем.
Адпаведнаяпрадукцыя
Адпаведная прадукцыя

Самыя прадаваныяпрадукты
Самыя прадаваныя прадукты-
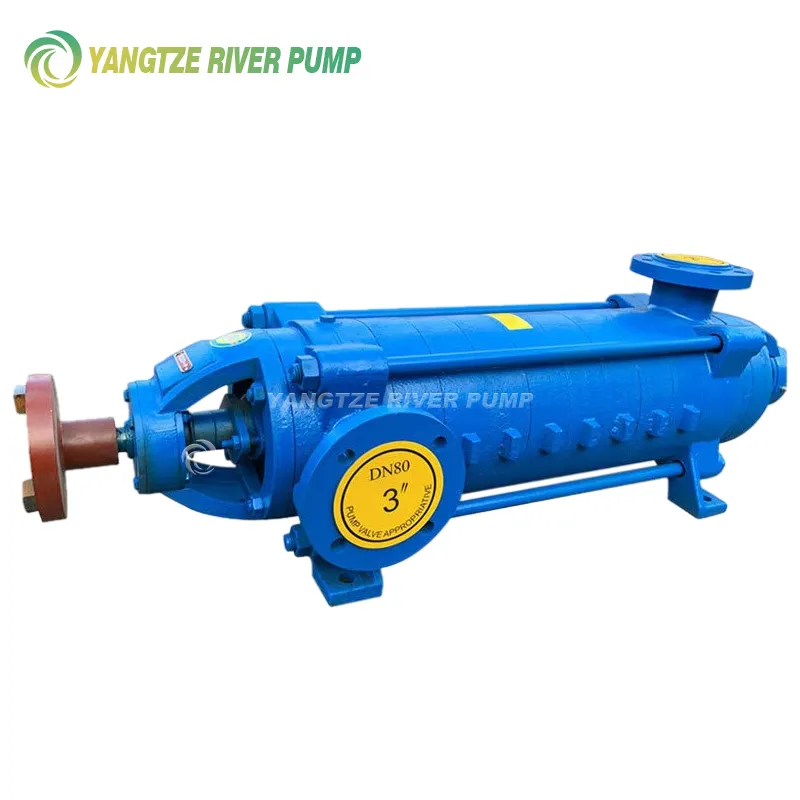 Гарызантальныя шматступенныя помпы для харчавання катлоў тыпу DG
-
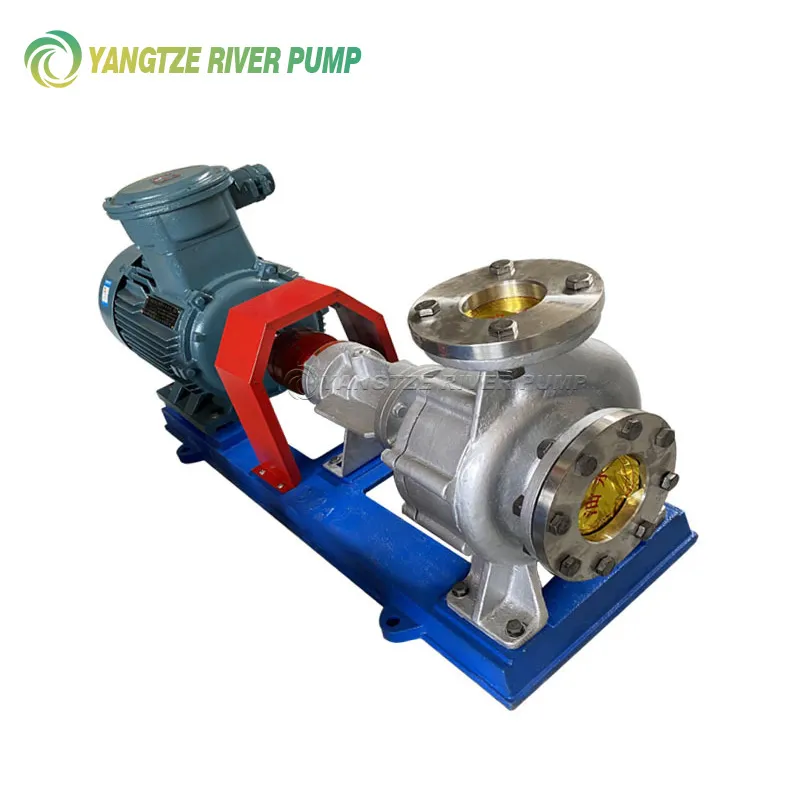 Помпы для тэрмальнага алею RY
-
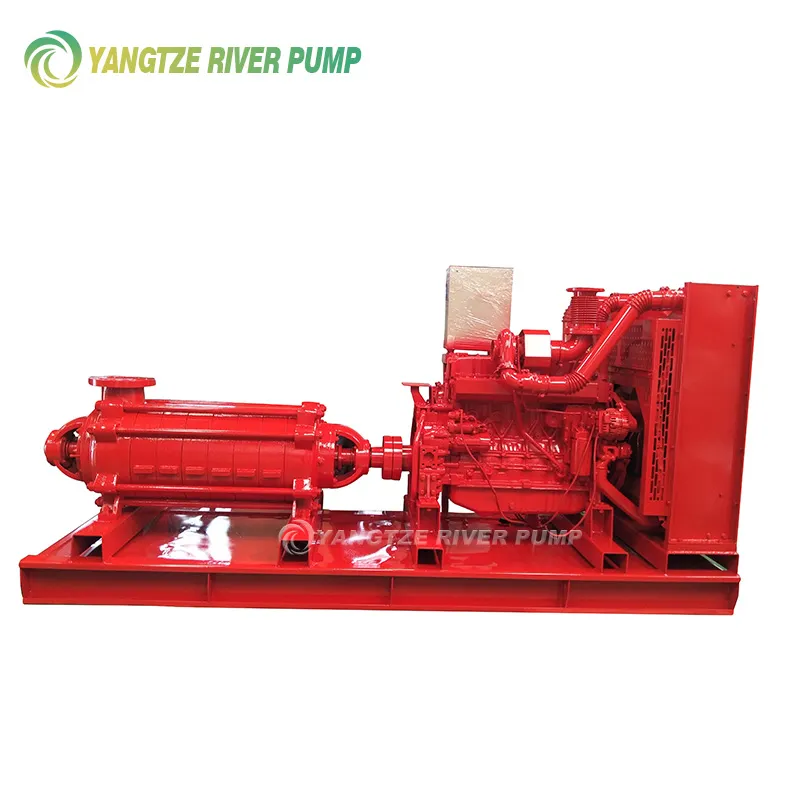 Серыя YZD Дызельныя шматступенныя цэнтрабежныя помпы
-
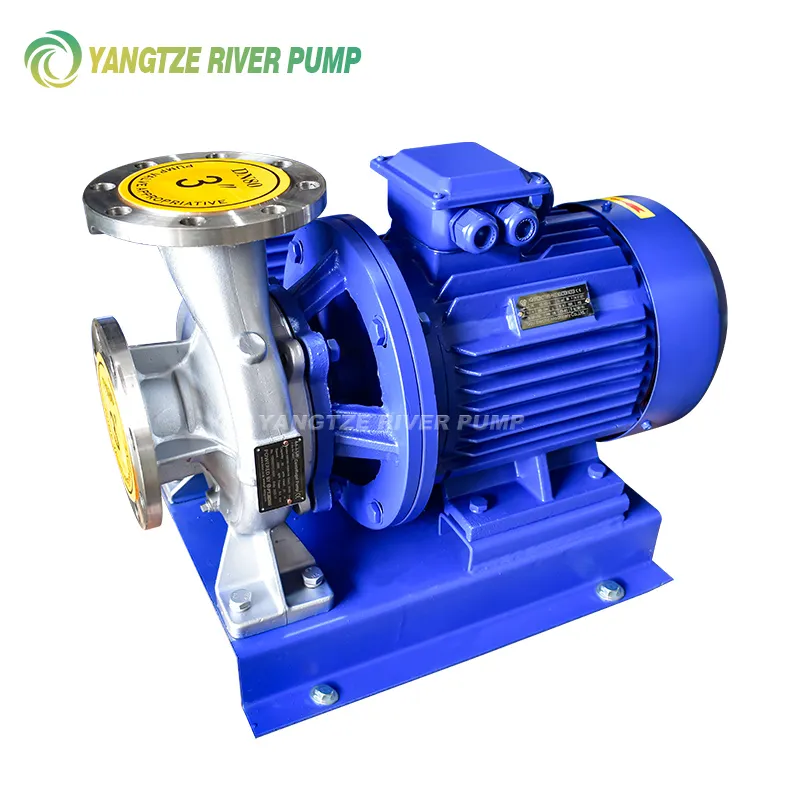 Аднаступенныя гарызантальныя трубаправодныя цэнтрабежныя помпы ISW і ISWH
-
 Рэдуктарныя шнековые помпы тыпу G
-
 Аднаступенныя цэнтрабежныя помпы двухбаковага ўваходу тыпу S
-
 Бесступенькава рэгуляваныя шнековые помпы тыпу G
-
 Незабруджвальныя погружные помпы для сцёкавых вод QW
-
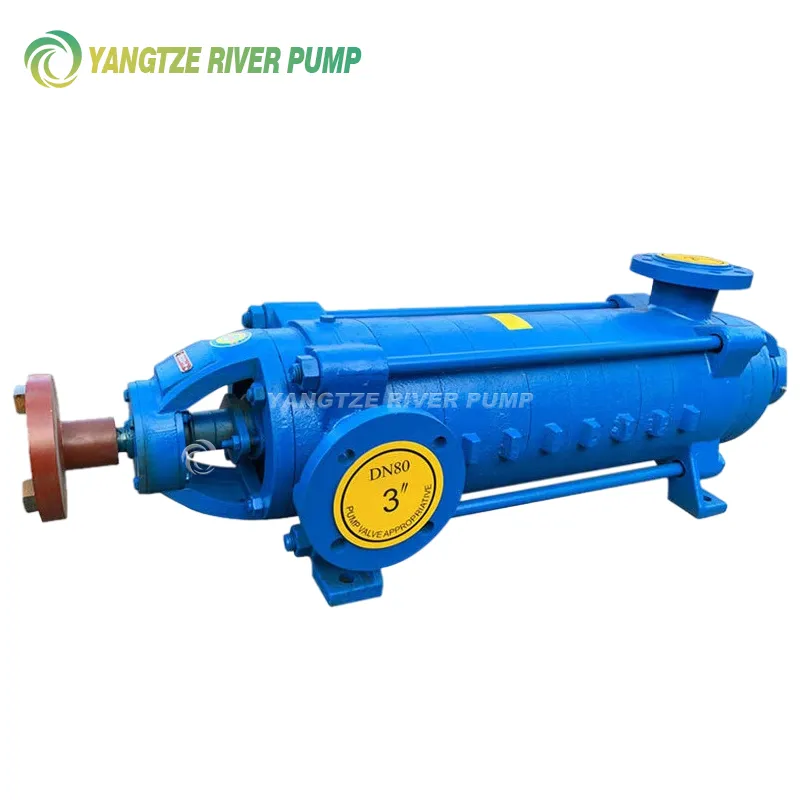 Гарызантальныя шматступенныя цэнтрабежныя помпы тыпу D
-
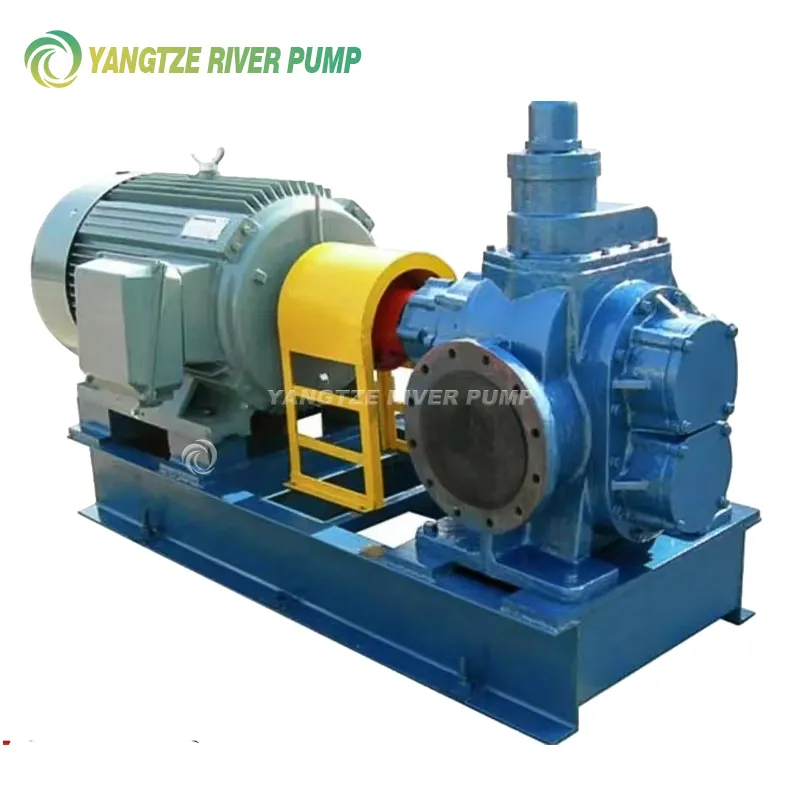 Шасцёрчастыя помпы з кругавым зубам тыпу YCB
-
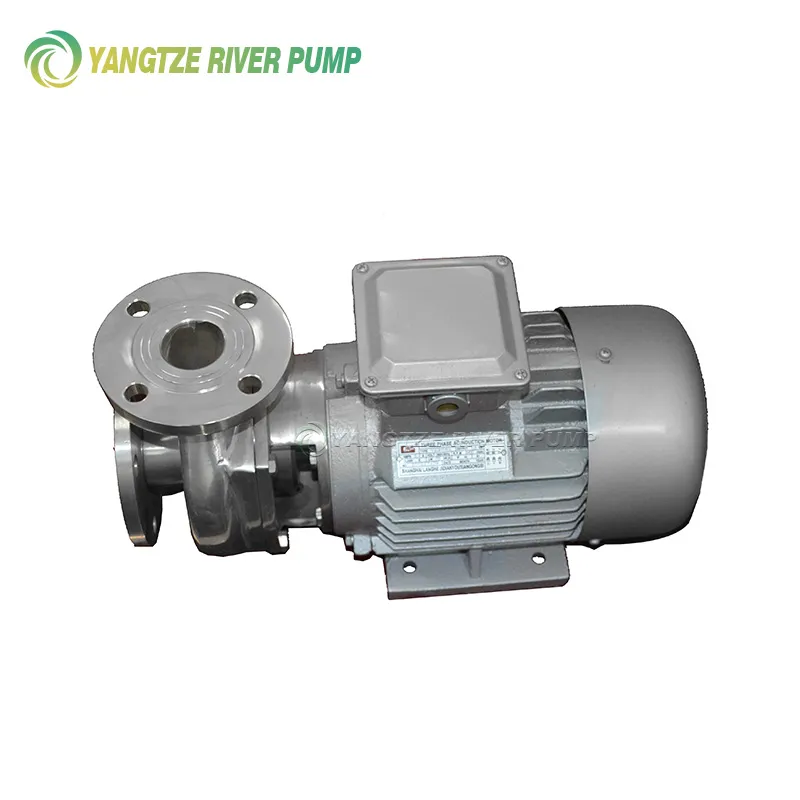 Каразійнатрывалыя цэнтрабежныя помпы з нержавеючай сталі SFB і SFBX
-
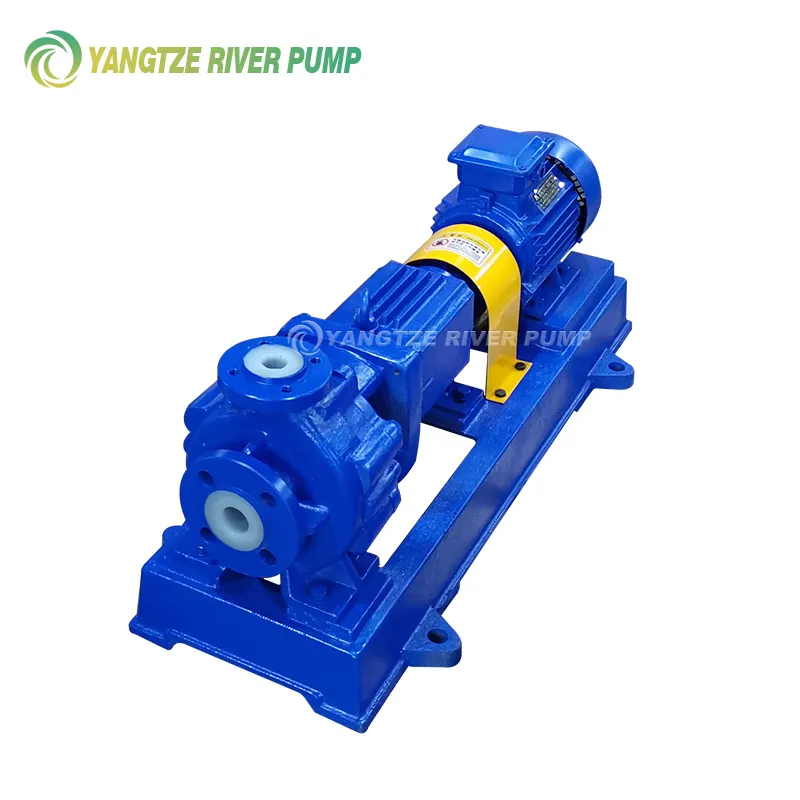 Хімічныя цэнтрабежныя помпы з фтарапласту IHF